Контроль качества
и лабораторные испытания
- Лаборатория контроля качества
Лаборатория разрушающего
и неразрушающего контроля «Технолит»
Собственная лаборатория контроля качества «Технолит» встроена в единый производственный цикл предприятия и обеспечивает проверку деталей на ключевых этапах производства — от входного контроля материала до финальной приемки готового изделия. Результаты измерений и испытаний подтверждают соответствие продукции требованиям чертежей, технологической документации и условиям дальнейшей эксплуатации.
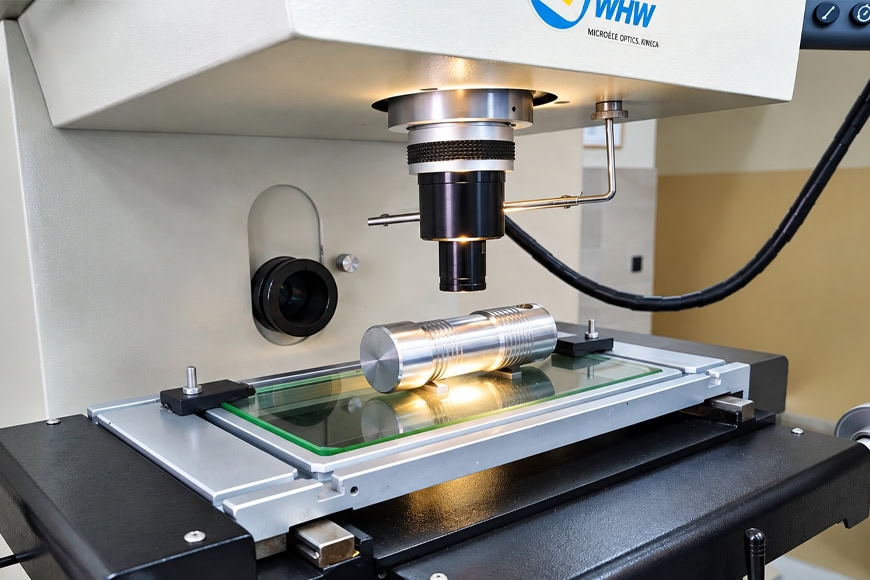
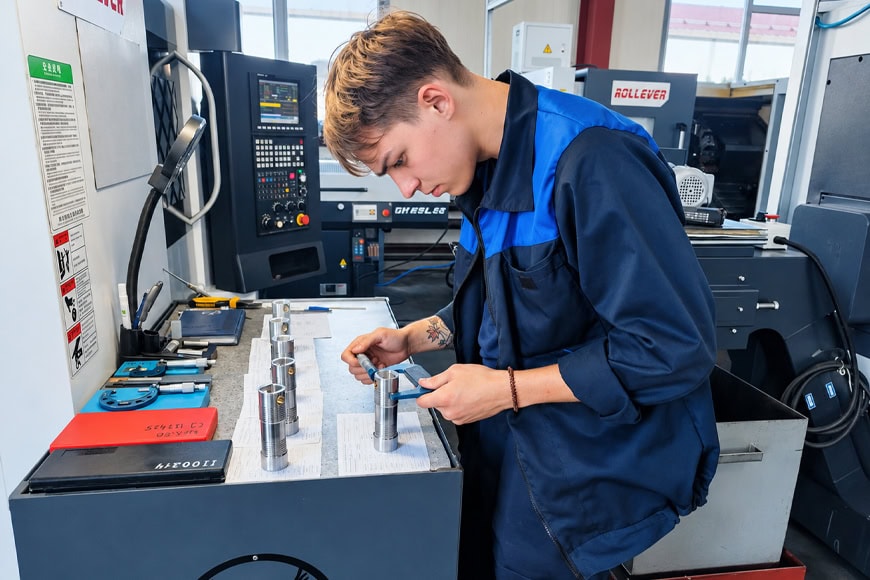
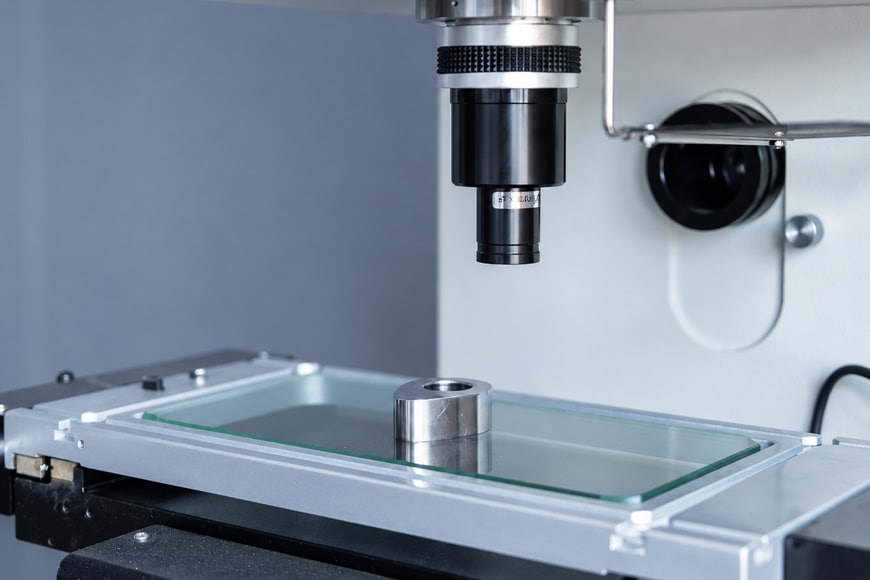
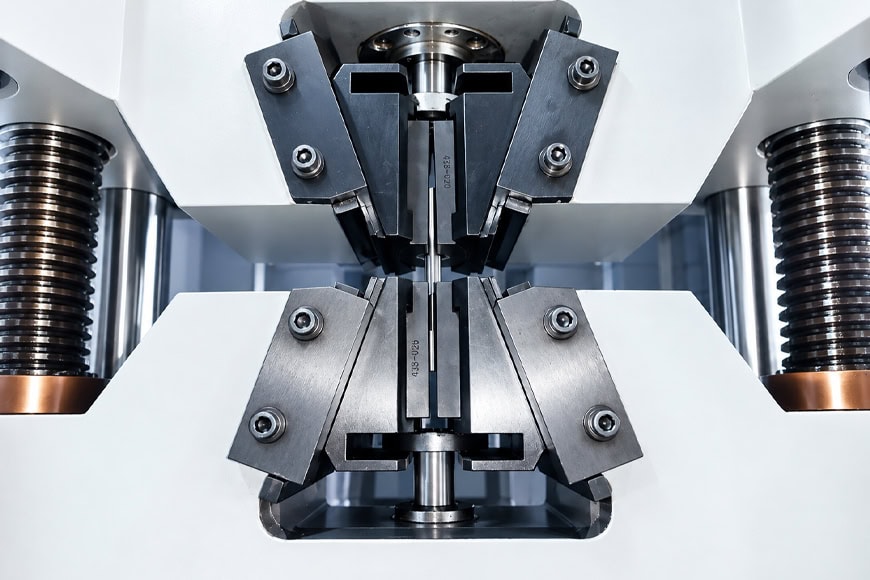
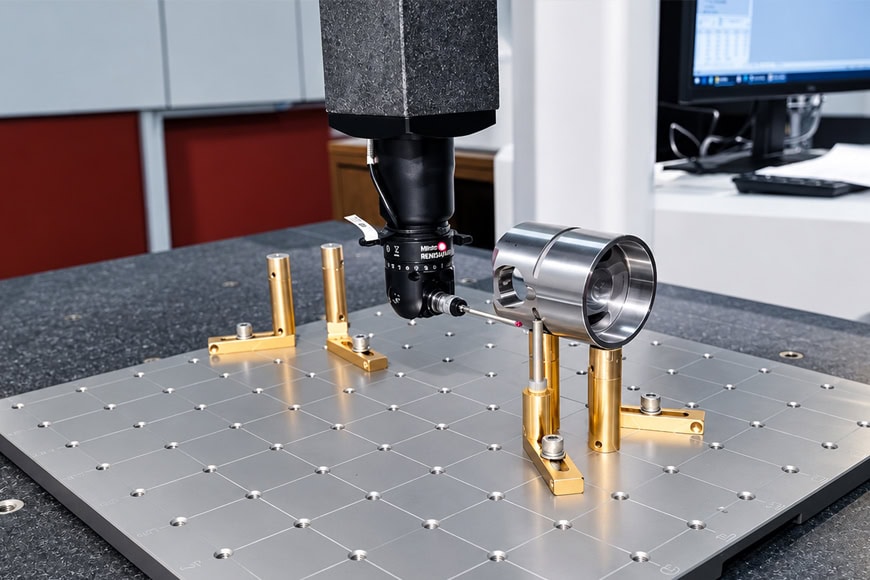
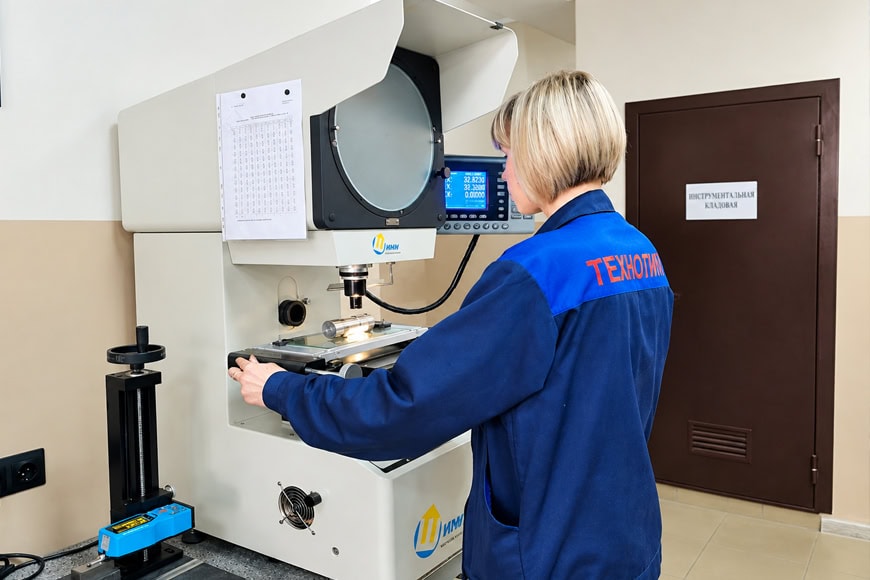

Интеграция лабораторного контроля в производственный процесс позволяет использовать результаты измерений и испытаний как инструмент управления качеством.
На основе полученных данных специалисты «Технолит» контролируют стабильность технологических операций, корректируют параметры обработки и обеспечивают повторяемость характеристик продукции от партии к партии.
- Контролируемые параметры
Основные направления контроля
качества продукции
Лаборатория «Технолит» выполняет комплексную проверку параметров, влияющих на надежность, ресурс и соответствие деталей требованиям конструкторской и технологической документации.
Геометрические параметры деталей
Контроль линейных и угловых размеров, формы, взаимного расположения поверхностей, сложных профилей, резьбовых соединений, зубчатых элементов и прецизионных узлов.
Материал и химический состав
Проверка соответствия марки материала требованиям чертежей и технической документации, анализ химического состава сталей, чугунов и сплавов.
Твердость и состояние упрочненных слоев
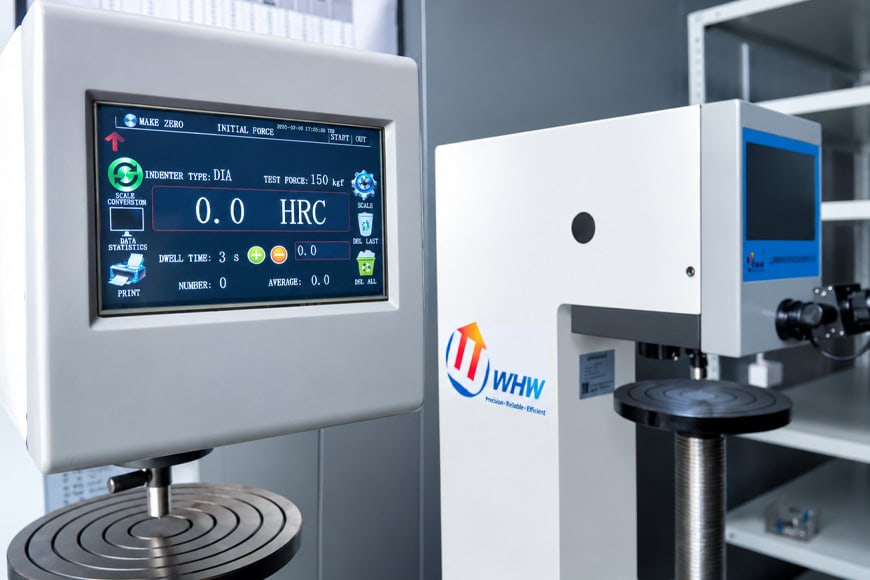
Измерение твердости основного металла и поверхностных слоев после термообработки, химико-термической обработки, хромирования, цементации, азотирования и других технологических операций.
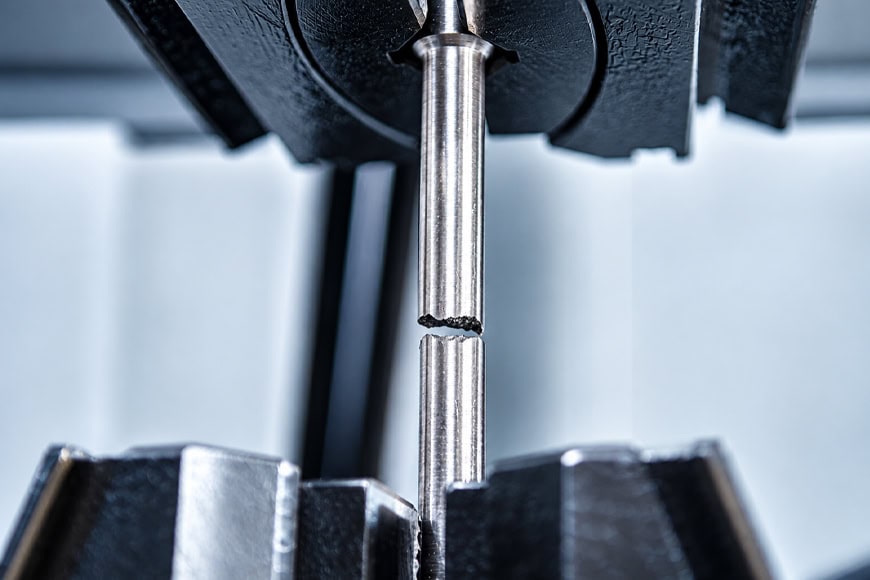
Механические свойства
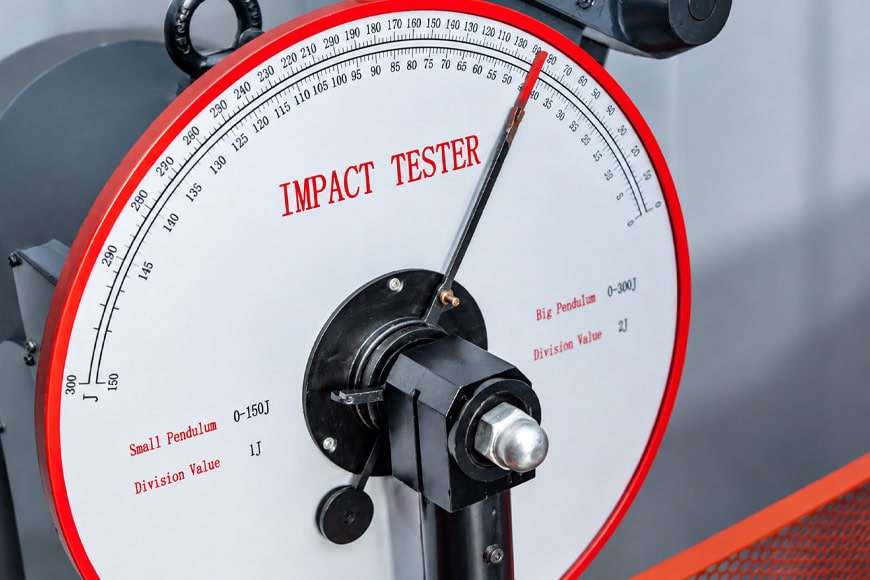
Определение прочностных характеристик материала: предела прочности, предела текучести, сопротивления растяжению, сжатию, изгибу и ударным нагрузкам.
Качество поверхности
Контроль шероховатости и состояния обработанных поверхностей после механической, финишной и гальванической обработки.
Специализированные параметры ответственных деталей
Контроль параметров, критичных для работы конкретных узлов, включая автоматическое измерение теплового зазора поршневых колец и другие специальные проверки по требованиям чертежа.
- Техническое оснащение
Оборудование лаборатории
контроля качества
Лаборатория контроля качества «Технолит» оснащена современным измерительным и испытательным оборудованием для комплексной проверки деталей собственного производства. Сводная таблица отражает ключевые возможности лаборатории: направления контроля, применяемое оборудование, контролируемые параметры, диапазоны измерений и предельные характеристики испытаний.
2.4 мкм
точность измерений
0.04-6.3 мкм шероховатость
300 Дж
энергия удара
|
Направление |
Оборудование |
Что контролирует |
Основные параметры |
|---|---|---|---|
|
Геометрический контроль |
Координатно-измерительная машина |
3D-измерения |
600 × 800 × 600 мм, 2,4 мкм |
|
Геометрический контроль |
Измерительный проектор |
2D-измерения |
100 × 200 мм, 2,5 мкм |
|
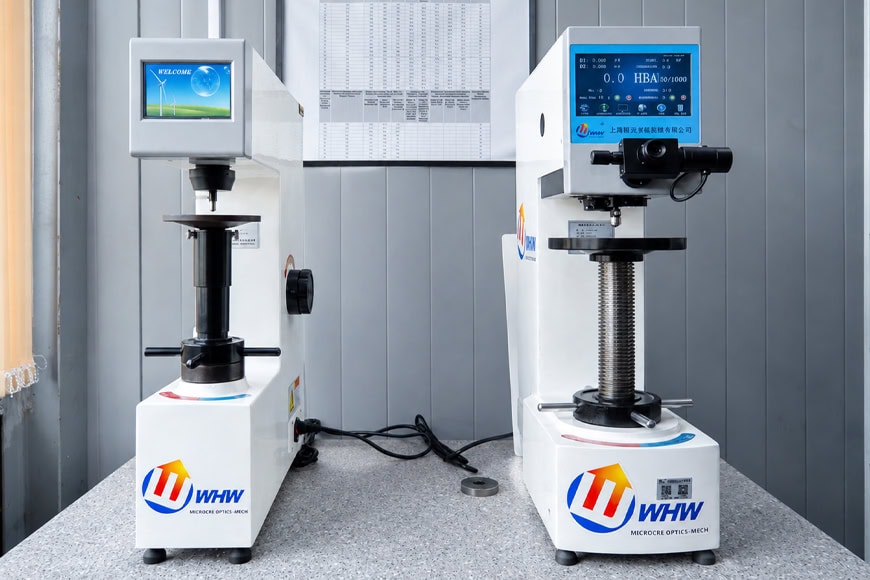
Контроль твердости |
Микротвердомеры |
Твердость упрочненных слоев по Виккерсу |
0,0196–4 Н |
|
Контроль твердости |
Твердомеры по Роквеллу |
Твердость сталей и цветных металлов |
20–67 HRC, 20–100 HRB |
|
Контроль твердости |
Твердомеры по Бринеллю |
Твердость крупнозернистых и разнородных материалов |
8–450 HB |
|
Химический анализ |
Спектрометры |
Химический состав сплавов |
C, Si, Mn, Cr, Ni, Mo и др. |
|
Механические испытания |
Испытательная машина |
Прочность, текучесть, растяжение, сжатие и изгиб |
до 300 кН |
|
Механические испытания |
Маятниковый копер |
Ударная вязкость, хрупкость материала |
до 300 Дж |
|
Выявление дефектов |
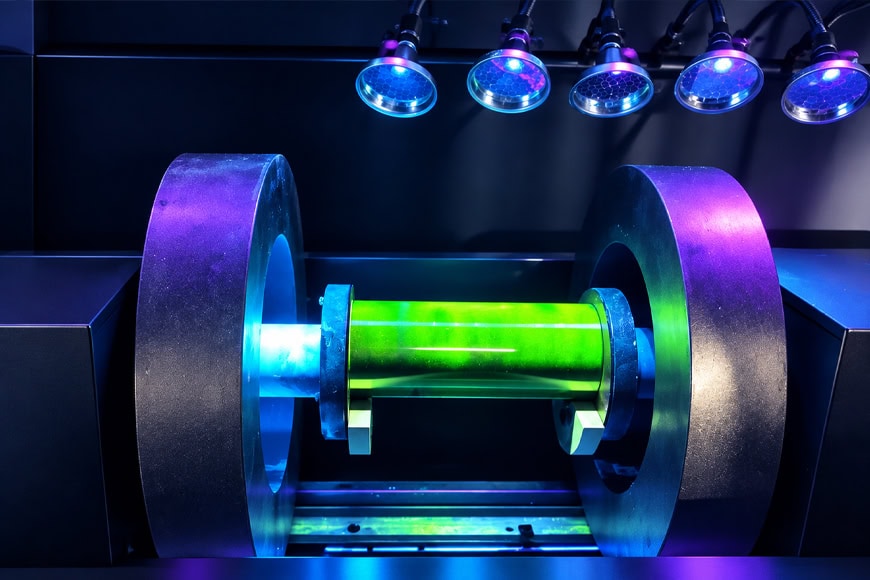
Магнитно-порошковый дефектоскоп |
Выявление трещин, волосовин. |
|
|
Выявление дефектов |
Пенетрант |
Выявление поверхностных дефектов |
|
|
Выявление дефектов |
Ультразвуковой дефектоскоп |
Выявление внутренних дефектов |
Подтверждаем качество деталей измерениями и испытаниями
Лаборатория «Технолит» позволяет контролировать материал, геометрию, твердость, прочность и состояние поверхности деталей на всех этапах производства — от входного контроля сырья до финальной проверки готового изделия.