Гальваническое производство
- Гальваническое покрытие металлов
Технологии электрохимического и химического покрытия деталей «Технолит»
В зависимости от назначения деталей и марки сплава, в технологическом цикле нашего предприятия применяются следующие виды покрытий:
- Хромирование
Гальваническое хромирование деталей
Хромирование — это электрохимический процесс нанесения слоя хрома на поверхность металлических изделий для обеспечения высокой коррозионной стойкости, повышения износостойкости и уменьшения коэффициента трения.
Данный метод широко применяется на предприятии при изготовлении ответственных деталей, таких как гильзы (втулки цилиндров), клапаны, поршневые кольца, пальцы, валы и другие изделия.
Твердое (износостойкое)
Толстый слой хрома 20 - 300 мкм и более для повышения твердости, износостойкости и восстановления размеров деталей.
Молочное
Мягкое покрытие с низкой пористостью, используемое для защиты поверхности изделий от кавитации и коррозии.
850 - 1200 HV
твердость
до 1700 мм
длина детали
сталь, чугун
материал основы
- Виды покрытий
Иные виды функциональных и защитных покрытий, применяемых на «Технолит»
Химическое фосфатирование
◼︎ Создание слоя малорастворимых фосфатов железа и марганца.
◼︎ Временная защита от коррозии, а также эффективный подслой под лакокрасочное покрытие.
Гальваническое меднение
◼︎ Пластичный слой меди.
◼︎ Применяется как технологическая подложка под другие металлы.
Оловянирование
◼︎ Защита деталей из чугуна, стали и меди от атмосферной коррозии и органических кислот.
◼︎ Покрытие не разрушается при гибке/штамповке, значительно улучшает паяемость деталей.
Вид покрытия определяется материалом детали, ее назначением и условиями эксплуатации с учетом требований конструкторской документации.
Анодирование алюминия
◼︎ Получение на поверхности металла толстого слоя оксида алюминия.
◼︎ Выступает надежным диэлектриком, повышает поверхностную прочность, износостойкость, а также позволяет изменять цвет металла.
Покрытие сплавом олово-свинец
◼︎ Антифрикционное покрытие О-С (12) для вкладышей и подшипников скольжения.
◼︎ Мягкая основа легко прирабатывается к валу, удерживая масляную пленку в микроканалах зоны контакта.
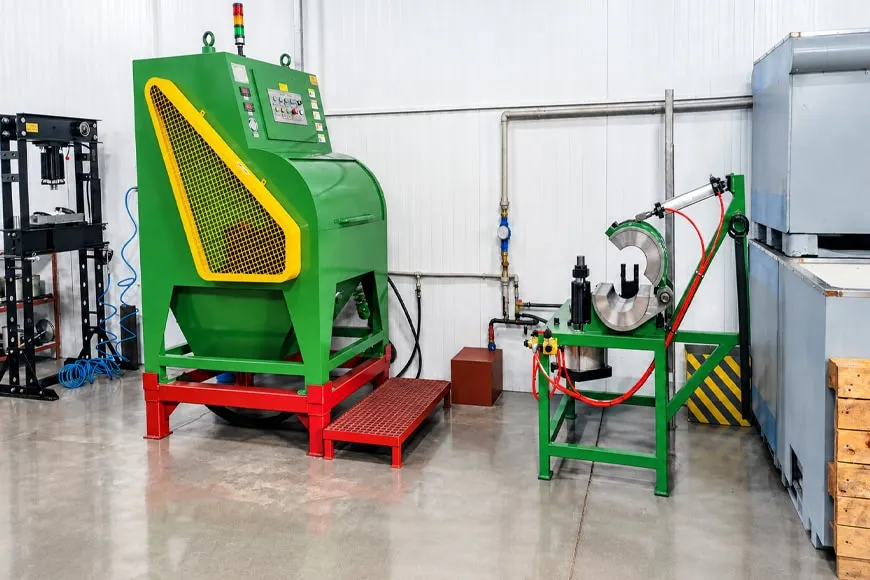
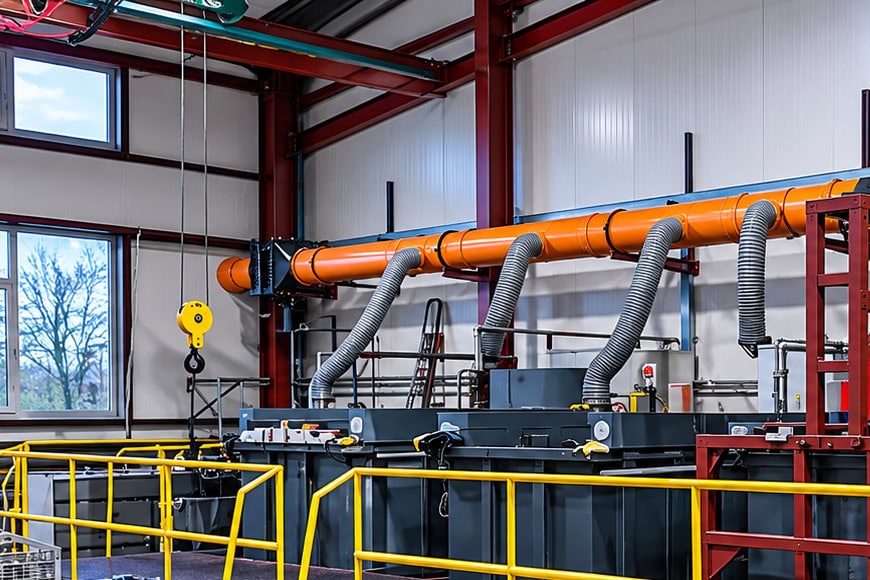
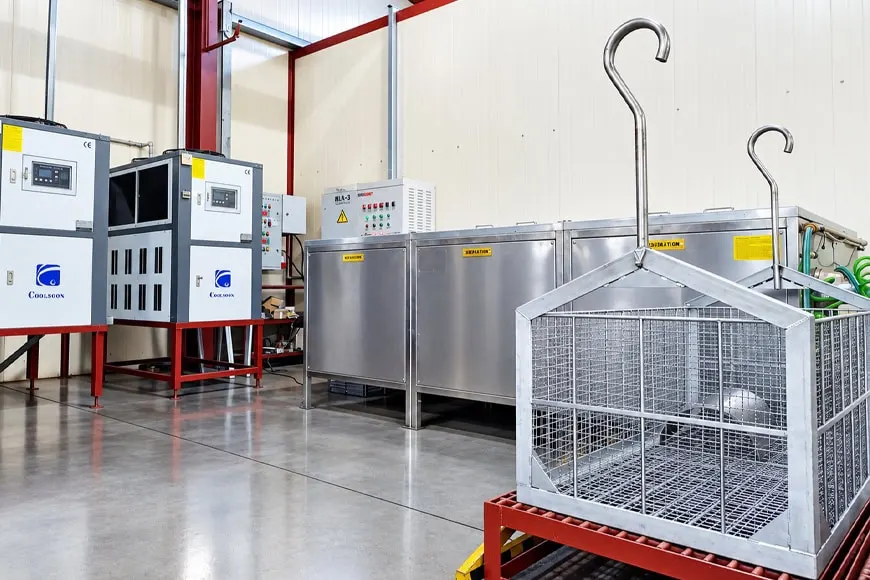
«Технолит» располагает собственным комплексом подготовки поверхностей к нанесению гальванических покрытий.
Процессы обезжиривания, травления и мойки выполняются на собственных специализированных линиях предприятия непосредственно перед гальванической обработкой, что обеспечивает стабильную адгезию покрытий и снижает риск скрытых дефектов поверхности.
- Характеристики участка
Производственные возможности гальванического участка «Технолит»
|
Вид покрытия |
Обрабатываемые материалы |
Максимальные габариты деталей, мм |
|---|---|---|
|
Хромирование |
Сталь, чугун |
макс. длина — до 1700 мм |
|
Фосфатирование |
Сталь, чугун |
1000 × 700 × 750 |
|
Меднение |
Сталь, чугун |
900 × 400 × 400 |
|
Оловянирование |
Чугун, сталь, медь |
900 × 400 × 400 |
|
Анодирование алюминия |
Алюминий и сплавы |
900 × 400 × 400 |
|
Покрытие сплавом олово-свинец |
Вкладыши, втулки, подшипники |
400 × 400 × 300 |
Полный цикл производства — от чертежа до готового изделия с гальваническим покрытием
Отправьте нам чертежи или техническое задание, и специалисты «Технолит» рассчитают стоимость изделий и сроки изготовления с учетом всех необходимых технологических этапов.