Термическая и химико-термическая обработка
- Упрочнение деталей
Термообработка металлов — технология производства, повышающая ресурс и надежность изделий «Технолит»
В зависимости от назначения деталей и условий их работы, технологический цикл «Технолит» включает два ключевых направления обработки:
Термическая обработка
◼︎ Отжиг, старение, закалка, отпуск
◼︎ Закалка токами высокой частоты
◼︎ Плазменная закалка
Химико-термическая обработка
◼︎ Ионно-плазменное азотирование
◼︎ Газовая цементация
- Термическая обработка
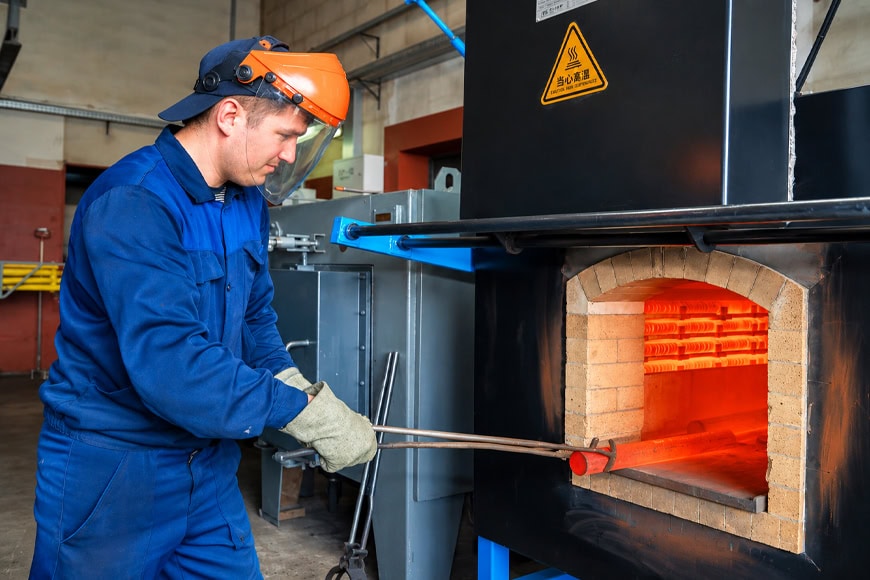
Термическая обработка металлов: увеличение прочности, износостойкости и ресурса изделий
«Технолит» применяет следующие виды термической обработки:
Объемная закалка
Метод упрочнения, обеспечивающий высокую твердость и износостойкость металлоизделия по всему его объему.
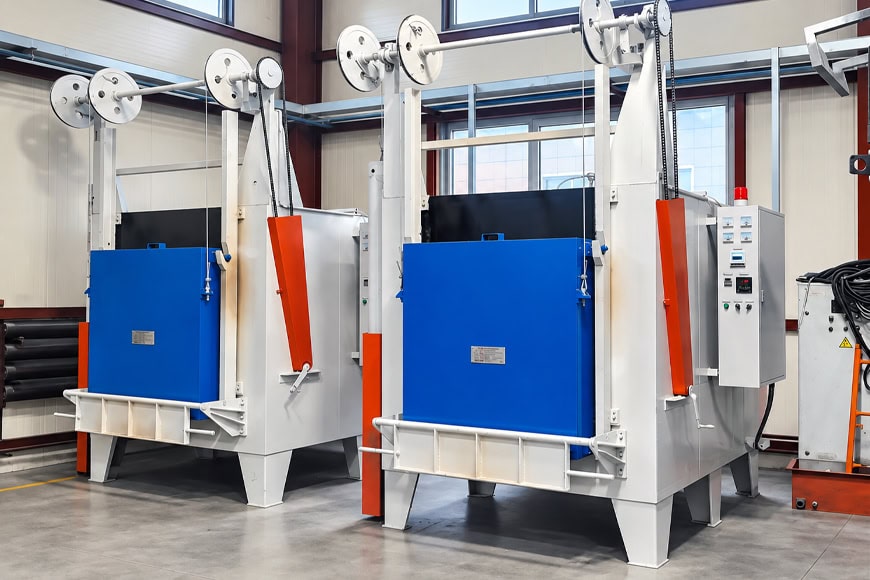
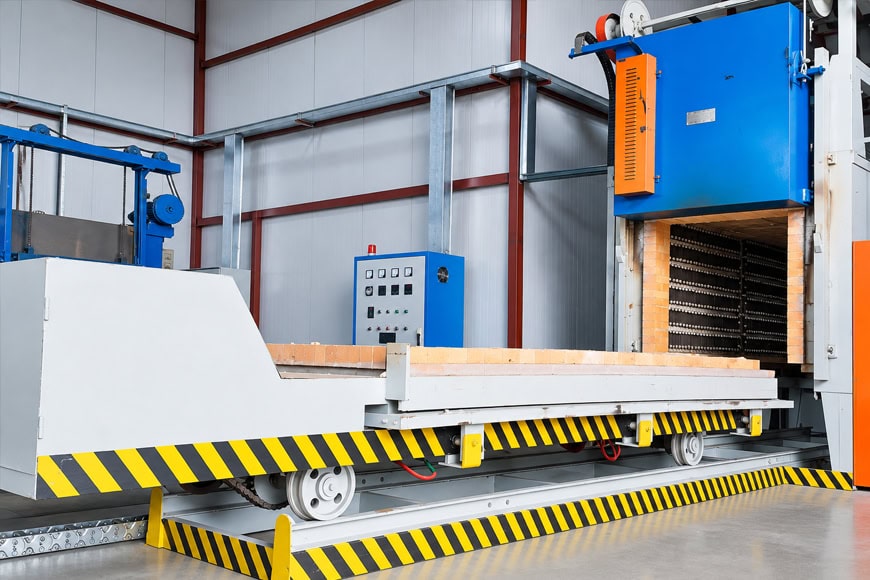
Для обеспечения полного цикла термообработки «Технолит» располагает следующим парком оборудования:
|
Оборудование |
Температура среды, °C |
Размер камеры, мм |
|---|---|---|
|
Электропечи сопротивления камерного типа |
до 1100 |
1600 × 3000 × 1200; |
|
Шахтные отпускные печи |
до 700 |
Ø1500 х 1500 |
Закалка токами высокой частоты
Закалка ТВЧ — метод поверхностного упрочнения металла за счет высокочастотного индукционного нагрева с последующим интенсивным охлаждением. Используется для валов, шестерен, втулок и других деталей, требующих высокой поверхностной твердости.
Максимальные размеры обрабатываемых деталей: Ø300 × 4000 мм.
Плазменная закалка
Плазменная закалка - скоростная технология поверхностного упрочнения деталей струей низкотемпературной плазмы. Позволяет сформировать слой повышенной твердости (до 60–65 HRC) на глубину 1,0–3,0 мм.
- Химико-термическая обработка
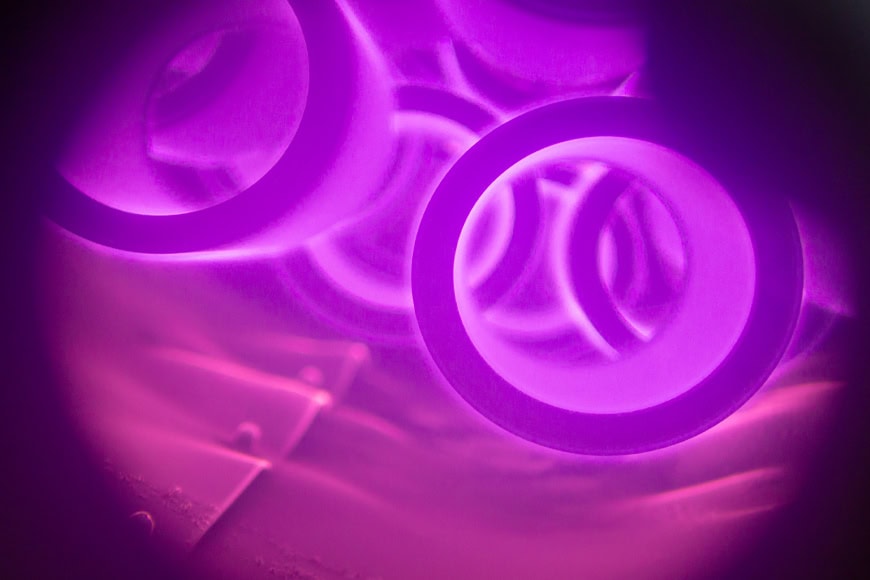
Поверхностное упрочнение деталей методом ионно-плазменного азотирования
Ионно-плазменное азотирование — это современный высокоэффективный метод химико-термической обработки, основанный на диффузионном насыщении поверхности металла азотом в среде плазмы газового разряда. Азот вступает во взаимодействие с основным металлом и легирующими элементами, образуя соединения высокой твердости.
ИПА позволяет получить на чугуне упрочненный слой твердостью до 700 HRV на глубину 250-400 мкм. При этом зерна графита остаются открытыми, что сохраняет естественную смазку чугуна, обеспечивает его антифрикционные свойства и гарантирует мягкие условия работы.
Данная технология нашла широкое применение на нашем предприятии при изготовлении ответственных узлов и деталей:
- Поршневых колец из высокопрочного чугуна, работающих в условиях ограниченной смазки;
- Цилиндровых втулок (изготавливаемых как из стали, так и из чугуна);
- Деталей для гидромеханических коробок передач и других высоконагруженных компонентов из чугуна, углеродистых, легированных и инструментальных сталей.
Преимущества метода ИПА
Эксплуатационные характеристики азотированной поверхности повышаются в 2–5 раз
Технология позволяет эффективно обрабатывать детали сложной формы, включая глухие и сквозные отверстия
Сохранение геометрии детали с минимальной деформацией, что позволяет использовать ИПА как финишную операцию
- Химико-термическая обработка
Технология газовой цементации: создание сверхтвердого поверхностного слоя для работы под экстремальными нагрузками
Комплекс оборудования «Технолит» для газовой цементации и нитроцементации:
|
Параметр |
Описание / Значение |
|---|---|
|
Оборудование |
Шахтная электропечь сопротивления типа RQ3-60-10 |
|
Температура |
до 1050 °C |
|
Размеры рабочей камеры |
Ø 650 × 600 мм |
Качество на каждом этапе производства
Строгий контроль режимов нагрева, охлаждения и диффузии гарантирует стабильную геометрию и полное соответствие деталей требованиям чертежей и ГОСТ.
Заказать комплектующие и обсудить изготовление деталей по вашим техническим требованиям можно со специалистами нашего отдела сбыта.